
CW13151 চাকার মোবাইল ক্রাশিং স্টেশন
CW1315 নিষ্পেষণ স্টেশন একটি স্ব-উন্নত চাকার মোবাইল নিষ্পেষণ এবং সাংহাই SUNFUN দ্বারা স্ক্রিনিং সর...

ওহাইওতে একটি নির্ভুল মেশিনিং শপ একটি নতুন 5-অক্ষ মেশিনিং সেন্টারের মাধ্যমে 316L স্টেইনলেস স্টীল যন্ত্রাংশের একটি ব্যাচ কোনো তাপীয় ক্ষতিপূরণ ছাড়াই চালায় এবং 100টি উপাদানের মধ্যে 14টি স্ক্র্যাপ করে। প্রত্যাখ্যাত অংশগুলি সমালোচনামূলক বোরের ব্যাসের উপর 18 মাইক্রন পর্যন্ত মাত্রিক প্রবাহ দেখায়। কারণ টুল জ্যামিতি বা টাকু রানআউট ছিল না; এটি ছিল তাপীয় সম্প্রসারণের ক্রমবর্ধমান প্রভাব যা কখনও সক্রিয়ভাবে পরিচালিত হয়নি।
নির্ভুলতা মেশিনযুক্ত অংশের নির্ভুলতা হল একটি উত্পাদিত উপাদান তার ডিজাইনের বৈশিষ্ট্যের সাথে কতটা ঘনিষ্ঠভাবে মেলে তার পরিমাপ। মহাকাশ, চিকিৎসা যন্ত্র এবং স্বয়ংচালিত পাওয়ারট্রেনের মতো উচ্চ-মূল্যের শিল্পে, ±5 মাইক্রনের মধ্যে সহনশীলতা ধারণ করা কোনো বিলাসিতা নয়—এটি একটি চুক্তিভিত্তিক প্রয়োজনীয়তা। সামঞ্জস্যের সেই স্তরটি অর্জনের জন্য ছয়টি পরস্পর-নির্ভর বিষয়গুলির উপর নিয়ন্ত্রণ প্রয়োজন: তাপীয় আচরণ, মেশিনের দৃঢ়তা, সরঞ্জামের অবস্থা, উপাদানের বৈশিষ্ট্য, কাটিং প্যারামিটার এবং অপারেটরের দক্ষতা।
তাপমাত্রা নির্ভুলতার নীরব শত্রু। এমনকি পরিবেষ্টিত তাপমাত্রায় 1°C পরিবর্তন একটি 300‑mm স্টিলের অংশকে প্রায় 3.5 মাইক্রন দ্বারা প্রসারিত করতে পারে - একটি শক্ত-সহনশীলতা উপাদান প্রত্যাখ্যান করার জন্য যথেষ্ট। মেশিন টুলস স্পিন্ডেল ঘূর্ণন, কাটা ঘর্ষণ এবং হাইড্রোলিক সিস্টেমের মাধ্যমে তাপ উৎপন্ন করে। সক্রিয় শীতল ছাড়া, এই তাপ প্রবাহ অপ্রত্যাশিতভাবে জমা হয়। আধুনিক মেশিনিং সেন্টারগুলি ±0.5°C স্থিতিশীলতার সাথে কুল্যান্ট সিস্টেম নিযুক্ত করে এবং অনেকগুলি তাপ সেন্সরগুলিকে একীভূত করে যা বাস্তব সময়ে CNC-তে ফিরে আসে। জটিল ক্রিয়াকলাপের জন্য, আমরা 20°C ± 0.2°C বজায় রাখে এমন জলবায়ু-নিয়ন্ত্রিত ঘেরের সুপারিশ করি৷ এই একক বিনিয়োগ প্রায়ই উচ্চ-ভলিউম উৎপাদনে 40% এর বেশি স্ক্র্যাপ হার কমিয়ে দেয়।
মেশিন উৎস দ্বারা তাপ প্রবাহ অবদান
শতকরা সাধারণ মিলিং অপারেশনে মোট তাপীয় ত্রুটির গড় অবদানের প্রতিনিধিত্ব করে। মেশিন ডিজাইন এবং অপারেটিং অবস্থার সাথে মান পরিবর্তিত হয়।
প্রতিটি কাটিং অপারেশন কম্পন উৎপন্ন করে- প্রশ্ন হল আপনার মেশিন কতটা ভালোভাবে শোষণ করে। কম অনমনীয়তা বকবক করার দিকে নিয়ে যায়, যা দৃশ্যমান চিহ্ন ছেড়ে দেয় এবং টুলের বিচ্যুতি ঘটায়। একটি অনমনীয় মেশিন ফ্রেম, প্রায়শই পলিমার কংক্রিট বা ঢালাই লোহা দিয়ে তৈরি, 200 Hz পর্যন্ত ফ্রিকোয়েন্সি স্যাঁতসেঁতে করতে পারে, যখন হালকা ওজনের কাঠামোগুলি উচ্চ প্রশস্ততায় অনুরণিত হয়। পরীক্ষাগুলি দেখায় যে ২৫% দ্বারা স্থির দৃঢ়তা বৃদ্ধি প্রায় এক Ra গ্রেড দ্বারা পৃষ্ঠের ফিনিস উন্নত করে। অ্যাক্টিভ ড্যাম্পিং সিস্টেম, যেমন টিউনড ম্যাস ড্যাম্পার বা পাইজোইলেকট্রিক অ্যাকচুয়েটর, কম্পনকে আরও ৬০-৭০% কমাতে পারে, নির্ভুলতা ছাড়াই উচ্চ স্পিন্ডেল গতি সক্ষম করে।
কম্পন প্রশস্ততা বনাম কাটিয়া গতি
আপেক্ষিক প্রশস্ততা কম গতিতে সর্বাধিক কম্পনের স্বাভাবিকীকৃত। সর্বোত্তম পরিসীমা সক্রিয় স্যাঁতসেঁতে নিযুক্ত সহ সর্বাধিক স্পিন্ডেল গতির 60-80% এর সাথে মিলে যায়।
টুলের অবস্থা যুক্তিযুক্তভাবে সবচেয়ে অপারেটর-নিয়ন্ত্রণযোগ্য ফ্যাক্টর। একটি জীর্ণ টুল উচ্চ কর্তনকারী শক্তি তৈরি করে, আরও তাপ উৎপন্ন করে এবং একটি দুর্বল পৃষ্ঠের সমাপ্তি ছেড়ে দেয়। উপাদানের উপর নির্ভর করে প্রতি 200-300 অংশের পরে সন্নিবেশ প্রতিস্থাপন করা একটি সাধারণ অভ্যাস। প্রলিপ্ত সরঞ্জাম (TiAlN, AlCrN) 300% পর্যন্ত আয়ু বাড়ায় এবং বিল্ট-আপ প্রান্ত কমিয়ে দেয়। তাছাড়া, টুলের রেক অ্যাঙ্গেল এবং ক্লিয়ারেন্স অ্যাঙ্গেল অবশ্যই ওয়ার্কপিস উপাদানের সাথে মিলে যেতে হবে-উদাহরণস্বরূপ, অ্যালুমিনিয়ামের জন্য একটি ইতিবাচক রেক, শক্ত স্টিলের জন্য নেতিবাচক। আমাদের নির্ভুলতা যন্ত্র ক্ষমতার মধ্যে রয়েছে টুল কন্ডিশন মনিটরিং সিস্টেম যা রিয়েল টাইমে পরিধান সনাক্ত করে, ব্যয়বহুল বিচ্যুতি প্রতিরোধ করে।
লেপের ধরন অনুসারে টুল লাইফ (ঘন্টা)
পরীক্ষার শর্ত: কার্বাইড সন্নিবেশ, 316L স্টেইনলেস স্টীল, ধ্রুবক কাটিয়া গতি এবং ফিড হার। প্রলিপ্ত টুল উল্লেখযোগ্যভাবে বর্ধিত টুল জীবন দেখায়।
সব ধাতু সমানভাবে তৈরি হয় না। 12L14 মেশিনের মতো ফ্রি-কাটিং ইস্পাত সহজে, যখন ইনকোনেল 718-এর মতো সুপারঅ্যালয়গুলি কুখ্যাতভাবে কঠিন। উপাদানের কঠোরতা, নমনীয়তা এবং তাপ পরিবাহিতা সবই কাটিং ফোর্স এবং টুল পরিধানকে প্রভাবিত করে। উদাহরণস্বরূপ, টাইটানিয়াম অ্যালয়গুলিকে কম কাটার গতি এবং উচ্চ ফিড রেট প্রয়োজন যাতে কাজ শক্ত না হয়। টুল লাইফ এবং সারফেস ফিনিস এর উপর ভিত্তি করে একটি সহজ মেশিনেবিলিটি সূচক, প্রক্রিয়া পরিকল্পনাকে গাইড করতে পারে। 200 টিরও বেশি উপকরণ কভার করে একটি মালিকানাধীন ডাটাবেস প্রতিটি কাজের জন্য আদর্শ পরামিতি সুপারিশ করতে সহায়তা করে।
উচ্চ machinability উপকরণ
কম machinability উপকরণ
কাটার গতি, ফিড এবং গভীরতা যন্ত্রের "সুবর্ণ ত্রিভুজ" গঠন করে। খুব দ্রুত ছুটে চলা ত্যাগের হাতিয়ার জীবন; খুব ধীর উত্পাদনশীলতা হ্রাস. উন্নত CNC সিস্টেমগুলি ধ্রুবক চিপ লোড বজায় রাখতে অভিযোজিত নিয়ন্ত্রণ ব্যবহার করে, স্বয়ংক্রিয়ভাবে সরঞ্জাম পরিধান বা উপাদানের বৈচিত্রের জন্য ক্ষতিপূরণ দিতে ফিডের হারগুলি সামঞ্জস্য করে। পরামিতিগুলির একটি ভাল-অপ্টিমাইজ করা সেট চক্রের সময় হ্রাস করার সময় 15-20% দ্বারা নির্ভুলতা উন্নত করতে পারে। ডিজাইন-অফ-পরীক্ষা (DoE) প্রতিটি কাজের জন্য মিষ্টি জায়গা খুঁজে বের করতে, পৃষ্ঠের ফিনিস, মাত্রিক স্থিতিশীলতা এবং থ্রুপুটকে ভারসাম্যপূর্ণ করতে ব্যবহৃত হয়।
এমনকি সবচেয়ে উন্নত মেশিনও দক্ষ অপারেটরদের উপর নির্ভর করে। টুল পরিধানের ধরণ বোঝা, পৃষ্ঠের ফিনিস ব্যাখ্যা করা এবং মাইক্রো-অ্যাডজাস্টমেন্ট করা হাজার হাজার অংশকে স্ক্র্যাপ থেকে বাঁচাতে পারে। ক্রমাগত প্রশিক্ষণে বিনিয়োগ এবং শিফট জুড়ে অন্তর্দৃষ্টি শেয়ার করতে অপারেটরদের উত্সাহিত করা উল্লেখযোগ্য রিটার্ন দেয়। একটি সংস্কৃতি যা গতির চেয়ে নির্ভুলতাকে মূল্য দেয়—এবং সমস্যা সমাধানকে পুরস্কৃত করে—প্রায়শই সর্বোচ্চ নির্ভুলতা লাভ করে৷ অভ্যন্তরীণ মেট্রিক্স দেখায় যে নিযুক্ত অপারেটরদের দোকানে 30% কম মানের সতর্কতা এবং 25% বেশি ফার্স্ট-পাস ফলন রয়েছে।
| ফ্যাক্টর | নির্ভুলতার উপর প্রভাব | প্রশমন পদ্ধতি |
| তাপীয় প্রবাহ | ± 10-20 µm | কুল্যান্ট নিয়ন্ত্রণ, জলবায়ু ঘের |
| কম্পন | ± 5–15 µm | অনমনীয় ফ্রেম, সক্রিয় স্যাঁতসেঁতে |
| টুল পরিধান | ± 8–25 µm | প্রলিপ্ত সরঞ্জাম, রিয়েল-টাইম পর্যবেক্ষণ |
| উপাদানের পরিবর্তনশীলতা | ± 3–12 µm | প্রাক-নির্বাচন, ব্যাচ পরীক্ষা |
| কাটিং প্যারামিটার | ± 4–18 µm | অভিযোজিত নিয়ন্ত্রণ, DoE অপ্টিমাইজেশান |
| অপারেটর দক্ষতা | ± 5–15 µm | প্রশিক্ষণ, আদর্শ কাজের পদ্ধতি |
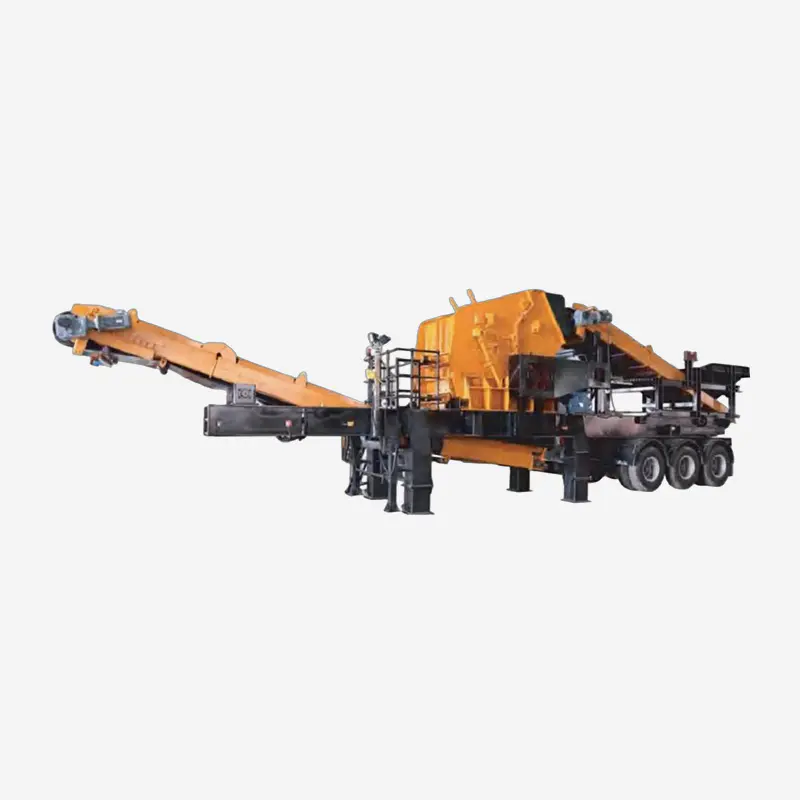
CW1315 নিষ্পেষণ স্টেশন একটি স্ব-উন্নত চাকার মোবাইল নিষ্পেষণ এবং সাংহাই SUNFUN দ্বারা স্ক্রিনিং সর...
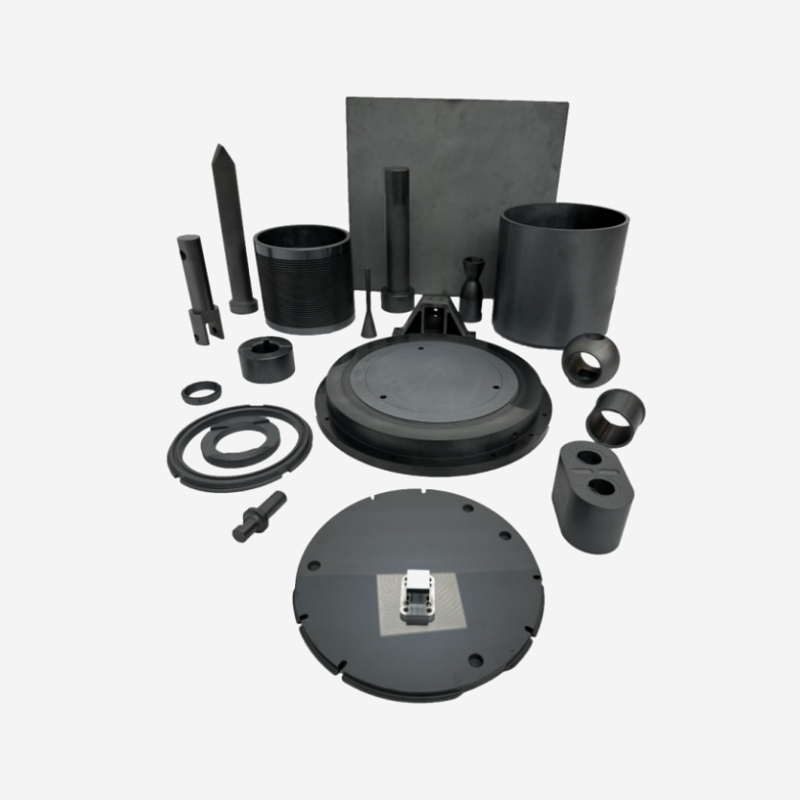
সিলিকন কার্বাইড উপাদানগুলির বৈশিষ্ট্য নির্ধারণের চাবিকাঠি তাদের মাইক্রোস্ট্রাকচারের মধ্যে রয়েছে।...
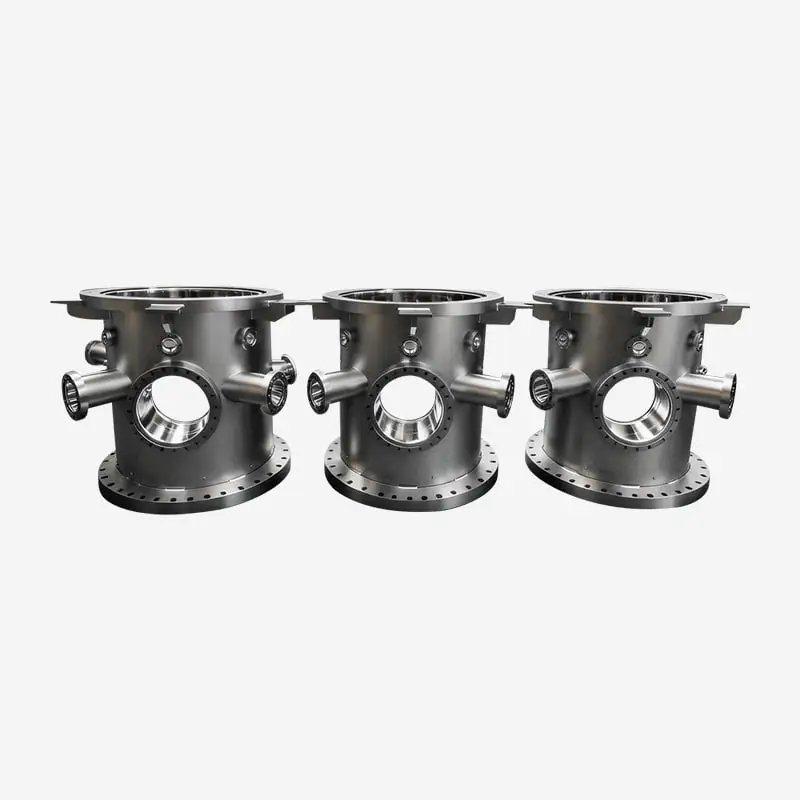
HV এবং UHV মান পূরণ করে, উচ্চ-নির্ভুল সেমিকন্ডাক্টর প্রক্রিয়াকরণের জন্য অতি-নিম্ন লিক হার নিশ্চি...
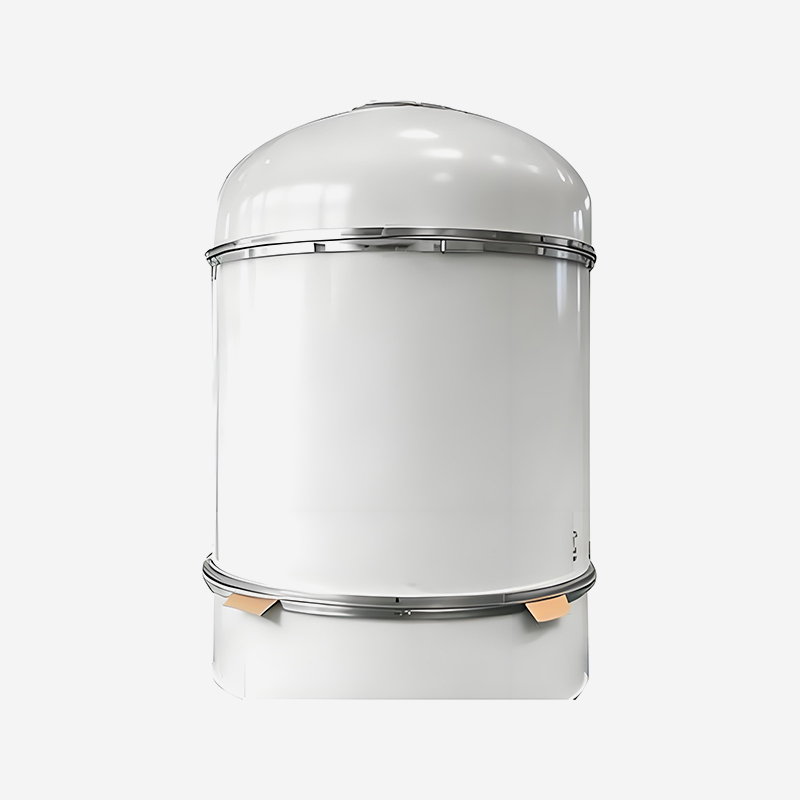
Czochralski (CZ) সিলিকন টানানোর জন্য তৈরি করা হয়েছে, যা স্ফটিক বৃদ্ধির স্থিতিশীলতা নিশ্চিত করার ...
ফাইবার অপটিক প্রিফর্ম উত্পাদনে জমা এবং সিন্টারিংয়ের জন্য তৈরি, রাসায়নিক ক্ষয়কে উচ্চ প্রতিরোধের...
উচ্চ-ভলিউম ইনলাইন উত্পাদনের জন্য ডিজাইন করা হয়েছে, অবিচ্ছিন্ন উপাদান প্রবাহ এবং বহু-স্তর আবরণকে ...
একসাথে উদ্ভাবন করতে প্রস্তুত? আমাদের বিশেষজ্ঞদের সাথে যোগাযোগ করুন।
আমাদের সাথে যোগাযোগ করুন
Address: 288 শান্ডে রোড, শানিয়াং টাউন, জিনশান জেলা, সাংহাই, চীন TEL/WhatsApp:মোবাইল টার্মিনাল