
CW13151 চাকার মোবাইল ক্রাশিং স্টেশন
CW1315 নিষ্পেষণ স্টেশন একটি স্ব-উন্নত চাকার মোবাইল নিষ্পেষণ এবং সাংহাই SUNFUN দ্বারা স্ক্রিনিং সর...

মিনেসোটাতে একটি মেডিকেল ডিভাইস প্রস্তুতকারক অস্ত্রোপচারের যন্ত্রের উপাদানগুলির একটি গুরুতর ঘাটতির সম্মুখীন হয়েছে। জটিল অভ্যন্তরীণ জ্যামিতি এবং Ra 0.4 এর পৃষ্ঠের ফিনিস সহ জটিল ব্যাসের অংশগুলির জন্য ±5 মাইক্রনের সহনশীলতা প্রয়োজন। একটি নির্ভুল মেশিনিং অংশীদারের সাথে কাজ করে, ইঞ্জিনিয়ারিং দল একটি সম্পূর্ণ উত্পাদন প্রক্রিয়া ম্যাপ করেছে - কাঁচামাল পরিদর্শন থেকে চূড়ান্ত প্যাসিভেশন পর্যন্ত - এবং ছয় সপ্তাহের মধ্যে 5,000টি যন্ত্রাংশ সরবরাহ করেছে, সমস্ত স্পেসিফিকেশন। যে ফলাফল ভাগ্য ছিল না; এটি একটি সুশৃঙ্খল, ভালভাবে বোধগম্য উত্পাদন কর্মপ্রবাহের ফলাফল ছিল।
যথার্থ মেশিনযুক্ত অংশগুলি আধুনিক শিল্পের বিল্ডিং ব্লক। অস্ত্রোপচারের যন্ত্রপাতি এবং বিমানের ল্যান্ডিং গিয়ার থেকে স্বয়ংচালিত ইঞ্জিনের উপাদান এবং সেমিকন্ডাক্টর সরঞ্জাম, এই অংশগুলি অগণিত পণ্যের কার্যকারিতা এবং নির্ভরযোগ্যতা সক্ষম করে। কিন্তু তারা আসলে কিভাবে তৈরি হয়? এই নির্দেশিকাটি একটি সম্পূর্ণ, ধাপে ধাপে ওভারভিউ প্রদান করে নির্ভুলতা যন্ত্র প্রক্রিয়া, নকশা এবং উপাদান নির্বাচন থেকে পরিদর্শন এবং পৃষ্ঠ সমাপ্তি সবকিছু আবরণ. আপনি ম্যানুফ্যাকচারিংয়ে নতুন বা একজন পাকা প্রকিউরমেন্ট পেশাদার হন না কেন, এই রিসোর্সটি উচ্চ-মানের, আঁটসাঁট-সহনশীলতা উপাদানগুলি তৈরি করতে কী লাগে সে সম্পর্কে আপনার বোধগম্যতাকে আরও গভীর করবে।
প্রতিটি নির্ভুল মেশিনযুক্ত অংশ একটি ধারণা হিসাবে শুরু হয়, তবে সেই ধারণাটিকে একটি উত্পাদনযোগ্য নকশায় অনুবাদ করতে হবে। এখানেই উত্পাদনশীলতার জন্য ডিজাইন খেলায় আসে। প্রকৌশলীরা অংশ জ্যামিতি পর্যালোচনা করতে, সম্ভাব্য চ্যালেঞ্জ শনাক্ত করতে এবং উত্পাদনের জন্য নকশাটিকে অপ্টিমাইজ করতে মেশিনিস্টদের সাথে ঘনিষ্ঠভাবে কাজ করেন। তীক্ষ্ণ অভ্যন্তরীণ কোণ, গভীর সরু স্লট এবং পাতলা দেয়ালের মতো বৈশিষ্ট্যগুলি মেশিনের জন্য কঠিন বা ব্যয়বহুল হতে পারে, তাই সেগুলি প্রায়শই আরও উত্পাদন-বান্ধব হওয়ার জন্য পুনরায় ডিজাইন করা হয়।
এই পর্যায়ে, নকশা দল সমালোচনামূলক মাত্রা, সহনশীলতা, এবং পৃষ্ঠ সমাপ্তির প্রয়োজনীয়তা নির্দিষ্ট করে। তারা অংশের কার্যকরী প্রয়োজনীয়তা, অপারেটিং পরিবেশ এবং খরচের সীমাবদ্ধতার উপর ভিত্তি করে উপাদান নির্বাচন করে। একটি ভালভাবে সঞ্চালিত DFM পর্যালোচনা মেশিনিং খরচ 20 থেকে 30 শতাংশ কমাতে পারে এবং উত্পাদনের সময় ব্যয়বহুল আশ্চর্য প্রতিরোধ করতে পারে। এই পর্যায়ের আউটপুট হল একটি সম্পূর্ণ ইঞ্জিনিয়ারিং অঙ্কন এবং একটি 3D কঠিন মডেল যা বাকি প্রক্রিয়ার জন্য প্রধান সংজ্ঞা হিসাবে কাজ করে।
একবার ডিজাইন চূড়ান্ত হয়ে গেলে, পরবর্তী ধাপ হল সঠিক উপাদান নির্বাচন করা। উপাদান পছন্দ machinability, টুল জীবন, অংশ শক্তি, ওজন, এবং খরচ প্রভাবিত করে. নির্ভুল যন্ত্রের জন্য সাধারণ উপকরণগুলির মধ্যে রয়েছে অ্যালুমিনিয়াম অ্যালয়, স্টেইনলেস স্টিল, টাইটানিয়াম, পিতল, তামা এবং ইঞ্জিনিয়ারিং প্লাস্টিক। চাহিদাযুক্ত অ্যাপ্লিকেশনগুলির জন্য, ইনকোনেল, মোনেল এবং অন্যান্য সুপারঅ্যালোয়ের মতো উপকরণগুলি ব্যবহার করা হয়।
উপাদান সংগ্রহে অনুমোদিত সরবরাহকারীদের কাছ থেকে প্রত্যয়িত কাঁচামাল সোর্সিং জড়িত। প্রতিটি আগত ব্যাচ তার রাসায়নিক গঠন এবং যান্ত্রিক বৈশিষ্ট্য যাচাই করার জন্য পরিদর্শন করা হয়, নিশ্চিত করে যে এটি অংশের জন্য প্রয়োজনীয় বৈশিষ্ট্যগুলি পূরণ করে। ট্রেসেবিলিটি অত্যন্ত গুরুত্বপূর্ণ, বিশেষ করে নিয়ন্ত্রিত শিল্প যেমন মহাকাশ এবং চিকিৎসা ডিভাইসে, যেখানে সমগ্র সরবরাহ শৃঙ্খলে উপাদানের সার্টিফিকেশন বজায় রাখতে হবে।
শিল্প দ্বারা উপাদান নির্বাচন
উপাদান নির্বাচন শিল্প দ্বারা উল্লেখযোগ্যভাবে পরিবর্তিত হয়, শক্তি প্রয়োজনীয়তা, জারা প্রতিরোধের, এবং খরচ বিবেচনা দ্বারা চালিত.
উপাদান নির্বাচন করে, উত্পাদন প্রক্রিয়া CNC প্রোগ্রামিং এ চলে যায়। এখানেই ডিজিটাল মডেলটিকে মেশিনের নির্দেশাবলীতে অনুবাদ করা হয় যা উপাদান অপসারণ করতে এবং পছন্দসই জ্যামিতি তৈরি করতে সুনির্দিষ্ট পথ বরাবর কাটিয়া সরঞ্জামগুলিকে গাইড করে। দক্ষ প্রোগ্রামাররা কাটিং স্পিড, ফিড রেট, কাটের গভীরতা এবং টুলের ব্যস্ততার মতো বিষয়গুলি বিবেচনা করে টুলপাথ তৈরি করতে কম্পিউটার-সহায়তাযুক্ত উত্পাদন সফ্টওয়্যার ব্যবহার করে।
টুলপথ অপ্টিমাইজেশান একটি গুরুত্বপূর্ণ পদক্ষেপ যা মেশিনের সময়, টুলের জীবন এবং পৃষ্ঠের সমাপ্তির ভারসাম্য বজায় রাখে। উন্নত CAM সফ্টওয়্যার পুরো মেশিনিং প্রক্রিয়া অনুকরণ করতে পারে, সম্ভাব্য সংঘর্ষ সনাক্ত করতে পারে, টুল ক্লিয়ারেন্স যাচাই করতে পারে এবং কোনো ধাতু কাটার আগে পৃষ্ঠের গুণমানের পূর্বাভাস দিতে পারে। এই ভার্চুয়াল যাচাইকরণ ব্যয়বহুল ত্রুটির ঝুঁকি হ্রাস করে এবং প্রোগ্রামারদের সর্বাধিক দক্ষতার জন্য প্রক্রিয়াটি সূক্ষ্ম-টিউন করার অনুমতি দেয়।
টুলপথ দক্ষতা তুলনা
দক্ষতা তাত্ত্বিক সর্বোচ্চ আপেক্ষিক উপাদান অপসারণ হার প্রতিনিধিত্ব করে। উন্নত টুলপথ কৌশল উল্লেখযোগ্যভাবে উৎপাদনশীলতা উন্নত করে।
কাটা শুরু করার আগে, ওয়ার্কপিসটি অবশ্যই মেশিনে নিরাপদে রাখা উচিত। ওয়ার্কহোল্ডিং হল ক্ল্যাম্পিং, ফিক্সচারিং বা অন্যথায় কাঁচামাল সুরক্ষিত করার প্রক্রিয়া যাতে এটি মেশিনিংয়ের সময় স্থিতিশীল থাকে। যথার্থতা বজায় রাখা, কম্পন প্রতিরোধ করা এবং অপারেটরের নিরাপত্তা নিশ্চিত করার জন্য সঠিক ওয়ার্কহোল্ডিং অপরিহার্য। সাধারণ ওয়ার্কহোল্ডিং পদ্ধতির মধ্যে রয়েছে ভিস, চক, কোলেট এবং কাস্টম-ডিজাইন করা ফিক্সচার।
জটিল অংশগুলির জন্য, কাস্টম ফিক্সচারগুলি প্রায়শই অংশটিকে একটি নির্দিষ্ট অভিযোজনে ধরে রাখতে, পৌঁছাতে অসুবিধাজনক বৈশিষ্ট্যগুলি অ্যাক্সেস করতে এবং কাটার সময় বিচ্যুতি হ্রাস করতে হয়। ফিক্সচার ডিজাইন হল একটি বিশেষ দক্ষতা যার জন্য যন্ত্র শক্তি, অংশ জ্যামিতি এবং উৎপাদনের পরিমাণ বোঝার প্রয়োজন হয়। একটি ভালভাবে ডিজাইন করা ফিক্সচার সেটআপের সময় কমায়, পুনরাবৃত্তিযোগ্যতা উন্নত করে এবং সামঞ্জস্যপূর্ণ পার্ট-টু-পার্ট কোয়ালিটির জন্য অনুমতি দেয়।
প্রোগ্রাম লিখিত এবং ফিক্সচার প্রস্তুত হলে, প্রকৃত মেশিনিং শুরু হতে পারে। এখানেই সরঞ্জামের নির্ভুলতা এবং নির্ভরযোগ্যতা সত্যই গুরুত্বপূর্ণ।
নির্ভুল উত্পাদন প্রক্রিয়ার মূল হল মেশিনিং অপারেশন। এতে প্রোগ্রাম করা টুলপাথ অনুযায়ী ওয়ার্কপিস থেকে উপাদান অপসারণের জন্য CNC মিল, লেদ বা অন্যান্য মেশিন টুল ব্যবহার করা জড়িত। মেশিনিং অপারেশনগুলি সাধারণত পর্যায়ক্রমে সঞ্চালিত হয়, দ্রুত উপাদানের বেশিরভাগ অংশ অপসারণের জন্য রাফিং দিয়ে শুরু করে, তারপরে চূড়ান্ত মাত্রা এবং পৃষ্ঠের সমাপ্তি অর্জনের জন্য সেমি-ফিনিশিং এবং ফিনিশিং পাস দ্বারা অনুসরণ করা হয়।
একটি স্থির ওয়ার্কপিস থেকে উপাদান অপসারণ করতে ঘূর্ণায়মান কাটিয়া সরঞ্জাম ব্যবহার করে CNC মিলিং হল সবচেয়ে সাধারণ প্রক্রিয়াগুলির মধ্যে একটি। অন্যদিকে, সিএনসি বাঁক ওয়ার্কপিসটিকে ঘোরায় যখন একটি স্থির কাটার সরঞ্জাম উপাদান সরিয়ে দেয়। উভয় প্রক্রিয়াই 3-অক্ষ, 4-অক্ষ বা 5-অক্ষ মেশিনে সঞ্চালিত হতে পারে, অতিরিক্ত অক্ষগুলি আরও জটিল জ্যামিতি সক্ষম করে এবং প্রয়োজনীয় সেটআপের সংখ্যা হ্রাস করে। মেশিনিং প্রক্রিয়া জুড়ে, তাপমাত্রা নিয়ন্ত্রণ করতে, কাটিং ইন্টারফেসটি লুব্রিকেট করতে এবং চিপগুলিকে ফ্লাশ করতে কুল্যান্ট প্রয়োগ করা হয়। উন্নত নির্ভুলতা যন্ত্র সিস্টেমগুলি এই প্রক্রিয়াগুলিকে রিয়েল-টাইম মনিটরিংয়ের সাথে একীভূত করে যাতে প্রতিটি উত্পাদন চলাকালীন সামঞ্জস্যপূর্ণ গুণমান নিশ্চিত করা যায়।
সাধারণত মেশিনিং সময় ভাঙ্গন
একটি সাধারণ নির্ভুলতা মেশিনিং কাজের জন্য সময় বন্টন। মোট চক্র সময়ের একটি উল্লেখযোগ্য অংশের জন্য সেটআপ এবং পরিদর্শন অ্যাকাউন্ট।
গুণমান নিয়ন্ত্রণ নির্ভুল যন্ত্রের চিন্তাভাবনা নয় - এটি প্রক্রিয়ার প্রতিটি ধাপে একত্রিত হয়। ইন-প্রসেস পরিদর্শনে উৎপাদনের বিভিন্ন পর্যায়ে অংশগুলি পরিমাপ করা হয় যাতে মাত্রা সহনশীলতার মধ্যে রাখা হয় তা যাচাই করার জন্য। মাইক্রোমিটার এবং ক্যালিপারের মতো হ্যান্ড টুল বা সমন্বয় পরিমাপের মেশিন এবং অপটিক্যাল তুলনার মতো আরও উন্নত যন্ত্র ব্যবহার করে এটি করা যেতে পারে।
পরিসংখ্যানগত প্রক্রিয়া নিয়ন্ত্রণ প্রায়শই প্রবণতা নিরীক্ষণ করতে এবং অংশগুলি সহনশীলতার বাইরে যাওয়ার আগে প্রক্রিয়ার পরিবর্তন সনাক্ত করতে ব্যবহৃত হয়। মূল মাত্রাগুলি ট্র্যাক করে এবং ক্ষমতা সূচকগুলি গণনা করে, নির্মাতারা নিশ্চিত করতে পারেন যে প্রক্রিয়াটি স্থিতিশীল এবং প্রয়োজনীয় বৈশিষ্ট্যগুলি পূরণ করতে সক্ষম। যদি একটি বিচ্যুতি সনাক্ত করা হয়, স্ক্র্যাপ এবং পুনরায় কাজ প্রতিরোধ করে, সমস্যাটি সংশোধন করার জন্য প্রক্রিয়াটি রিয়েল টাইমে সামঞ্জস্য করা যেতে পারে।
অংশটি তার চূড়ান্ত মাত্রায় মেশিন করার পরে, এটি প্রায়শই প্রয়োজনীয় চেহারা, ক্ষয় প্রতিরোধের, বা কার্যকরী বৈশিষ্ট্যগুলি অর্জনের জন্য পৃষ্ঠের সমাপ্তি এবং গৌণ ক্রিয়াকলাপগুলির মধ্য দিয়ে যায়। সাধারণ সমাপ্তি প্রক্রিয়ার মধ্যে রয়েছে অ্যানোডাইজিং, প্লেটিং, পেইন্টিং, পাউডার আবরণ এবং প্যাসিভেশন। এই চিকিত্সাগুলি পরিবেশগত অবক্ষয় থেকে অংশটিকে রক্ষা করে এবং এর নান্দনিক আবেদনকেও উন্নত করতে পারে।
সেকেন্ডারি অপারেশনগুলির মধ্যে উপাদানটির যান্ত্রিক বৈশিষ্ট্যগুলিকে পরিবর্তন করার জন্য তাপ চিকিত্সা, একাধিক উপাদান একত্রিত করার জন্য ঢালাই বা সমাবেশ এবং অংশটির অখণ্ডতা যাচাই করার জন্য অ-ধ্বংসাত্মক পরীক্ষা অন্তর্ভুক্ত থাকতে পারে। যে অংশগুলির জন্য অত্যন্ত মসৃণ পৃষ্ঠের প্রয়োজন হয়, সেগুলির জন্য হোনিং, ল্যাপিং বা পলিশিংয়ের মতো প্রক্রিয়াগুলি নিযুক্ত করা যেতে পারে।
সারফেস ফিনিসিং প্রসেস
সেকেন্ডারি অপারেশন
অংশটি গ্রাহকের কাছে পাঠানোর আগে, এটি একটি ব্যাপক চূড়ান্ত পরিদর্শন পাস করতে হবে। এতে প্রকৌশলী অঙ্কনের বিরুদ্ধে সমস্ত সমালোচনামূলক মাত্রা যাচাই করা, পৃষ্ঠের সমাপ্তি পরীক্ষা করা এবং কোনো বিশেষ প্রয়োজনীয়তা পূরণ হয়েছে কিনা তা নিশ্চিত করা জড়িত। নিয়ন্ত্রিত শিল্পগুলির জন্য, একটি প্রথম-নিবন্ধ পরিদর্শন প্রতিবেদন প্রায়ই প্রয়োজন হয়, যা প্রথম উত্পাদন অংশের প্রতিটি মাত্রা এবং বৈশিষ্ট্য নথিভুক্ত করে।
ট্রেসেবিলিটি চূড়ান্ত পরিদর্শনের একটি মূল উপাদান। উপাদান সার্টিফিকেশন, প্রক্রিয়া রেকর্ড, এবং পরিদর্শন ফলাফল একটি মান ডকুমেন্টেশন প্যাকেজ যা চালানের সাথে সংকলিত হয়. এই প্যাকেজটি গ্রাহককে আত্মবিশ্বাসের সাথে প্রদান করে যে অংশটি প্রয়োজনীয় মান অনুযায়ী তৈরি করা হয়েছে এবং যেকোন মানের সমস্যার ক্ষেত্রে সম্পূর্ণ সনাক্তযোগ্যতার অনুমতি দেয়।
নির্ভুল যন্ত্র প্রক্রিয়ার চূড়ান্ত ধাপ হল প্যাকেজিং এবং লজিস্টিক। পরিবহণের সময় ক্ষতি প্রতিরোধ করার জন্য অংশগুলি অবশ্যই সাবধানে প্যাকেজ করা উচিত, বিশেষত যদি তাদের সূক্ষ্ম বৈশিষ্ট্য বা সমালোচনামূলক পৃষ্ঠ থাকে। ট্রানজিটের সময় অংশগুলিকে রক্ষা করার জন্য অ্যান্টি-জারোশন ট্রিটমেন্ট, ডেসিক্যান্ট এবং কুশন প্যাকেজিং ব্যবহার করা হয়।
লজিস্টিক পরিকল্পনা নিশ্চিত করে যে যন্ত্রাংশগুলি গ্রাহকের কাছে সময়মতো এবং সঠিক পরিমাণে সরবরাহ করা হয়। এতে মালবাহী ফরওয়ার্ডার, শুল্ক দালাল এবং গুদাম দলের সাথে সমন্বয় জড়িত হতে পারে যাতে সরবরাহ চেইনটি সুচারুভাবে চলে।
| মঞ্চ | মূল কার্যক্রম | সাধারণ সময়কাল |
| ডিজাইন এবং ডিএফএম | নকশা পর্যালোচনা, উপাদান নির্বাচন | 1-3 সপ্তাহ |
| প্রোগ্রামিং এবং সেটআপ | সিএএম প্রোগ্রামিং, ফিক্সচার ডিজাইন | 1-5 দিন |
| মেশিনিং | রুক্ষ, finishing operations | অংশ দ্বারা পরিবর্তিত হয় |
| পরিদর্শন | প্রক্রিয়াধীন এবং চূড়ান্ত পরিদর্শন | 1-3 ঘন্টা |
| ফিনিশিং | Anodizing, কলাই, তাপ চিকিত্সা | 1-5 দিন |
| প্যাকেজিং এবং শিপিং | প্রতিরক্ষামূলক প্যাকেজিং, রসদ | 1-3 দিন |
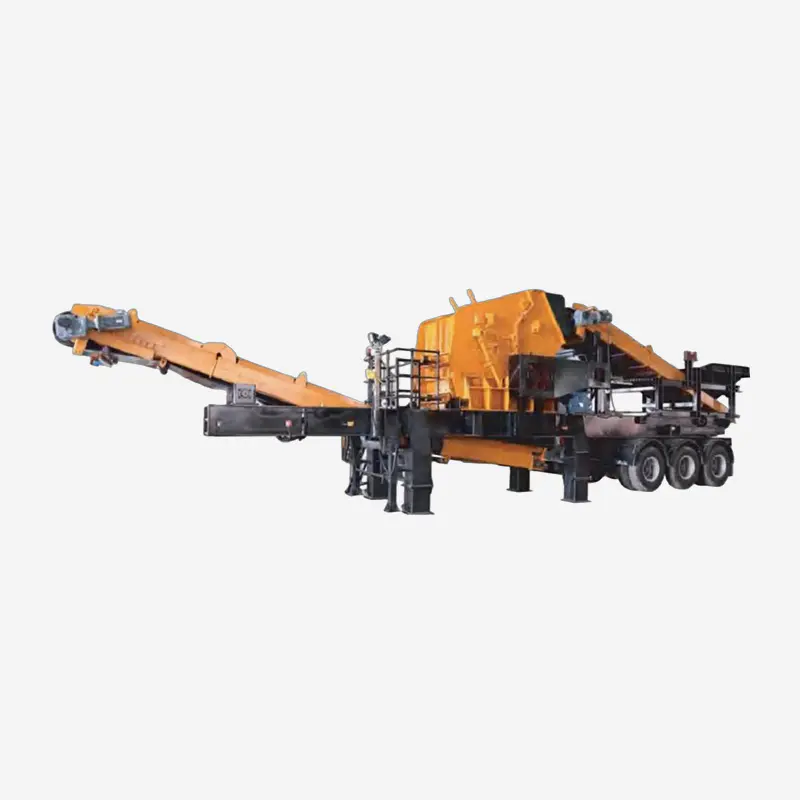
CW1315 নিষ্পেষণ স্টেশন একটি স্ব-উন্নত চাকার মোবাইল নিষ্পেষণ এবং সাংহাই SUNFUN দ্বারা স্ক্রিনিং সর...
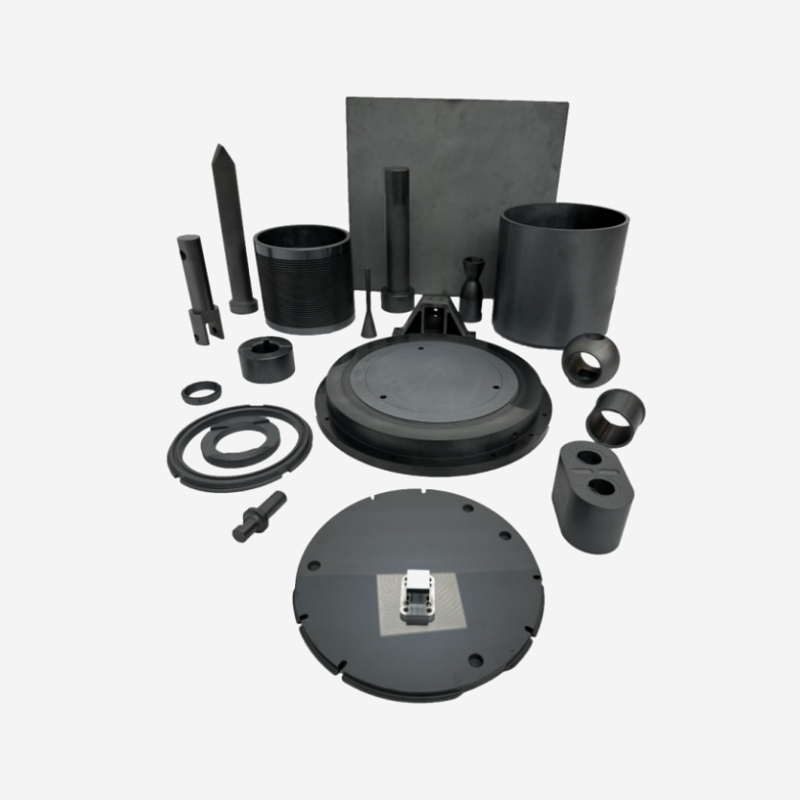
সিলিকন কার্বাইড উপাদানগুলির বৈশিষ্ট্য নির্ধারণের চাবিকাঠি তাদের মাইক্রোস্ট্রাকচারের মধ্যে রয়েছে।...
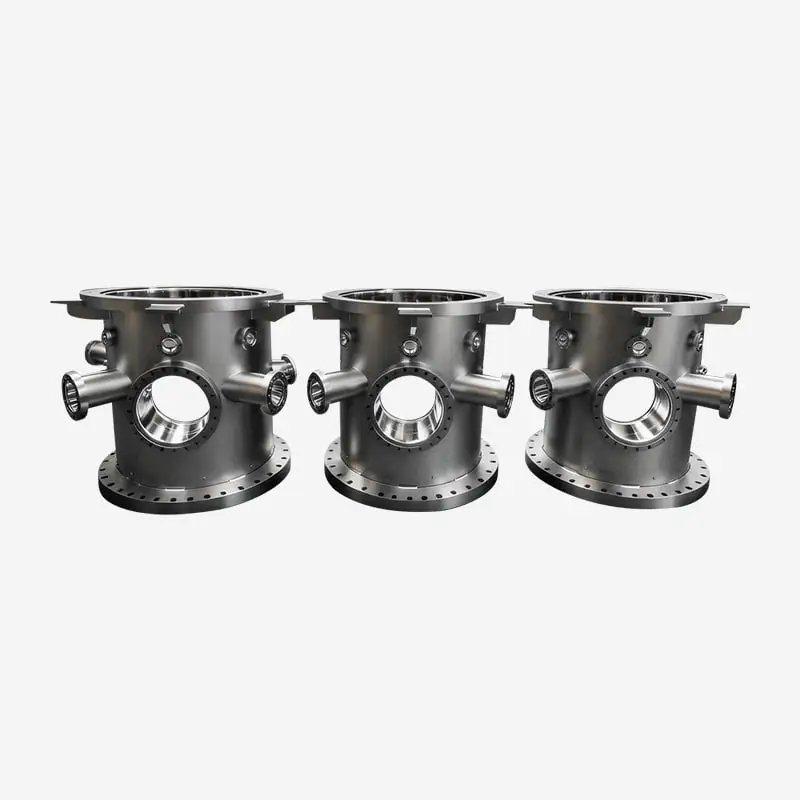
HV এবং UHV মান পূরণ করে, উচ্চ-নির্ভুল সেমিকন্ডাক্টর প্রক্রিয়াকরণের জন্য অতি-নিম্ন লিক হার নিশ্চি...
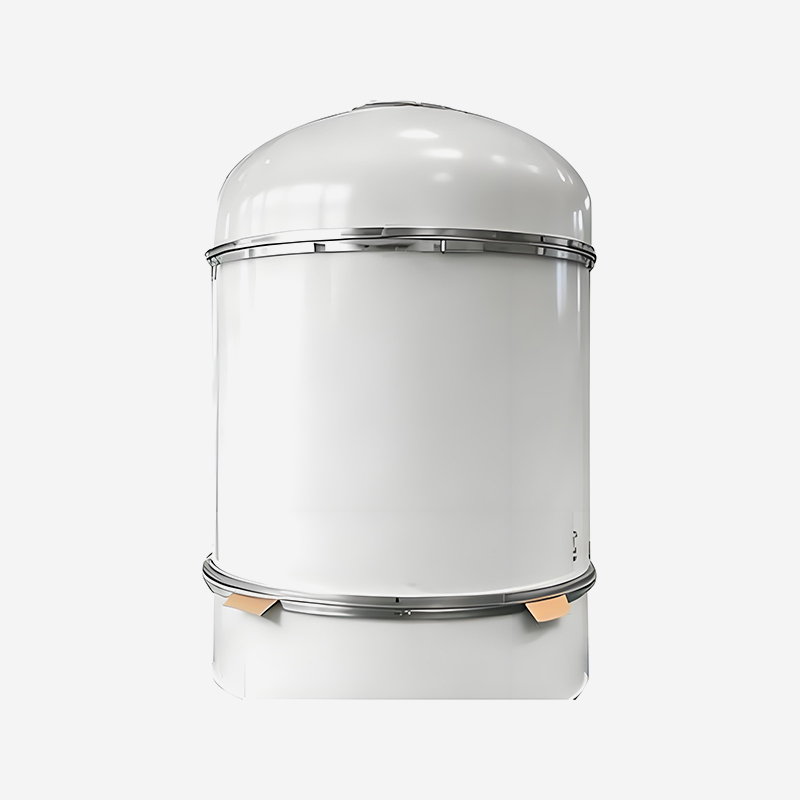
Czochralski (CZ) সিলিকন টানানোর জন্য তৈরি করা হয়েছে, যা স্ফটিক বৃদ্ধির স্থিতিশীলতা নিশ্চিত করার ...
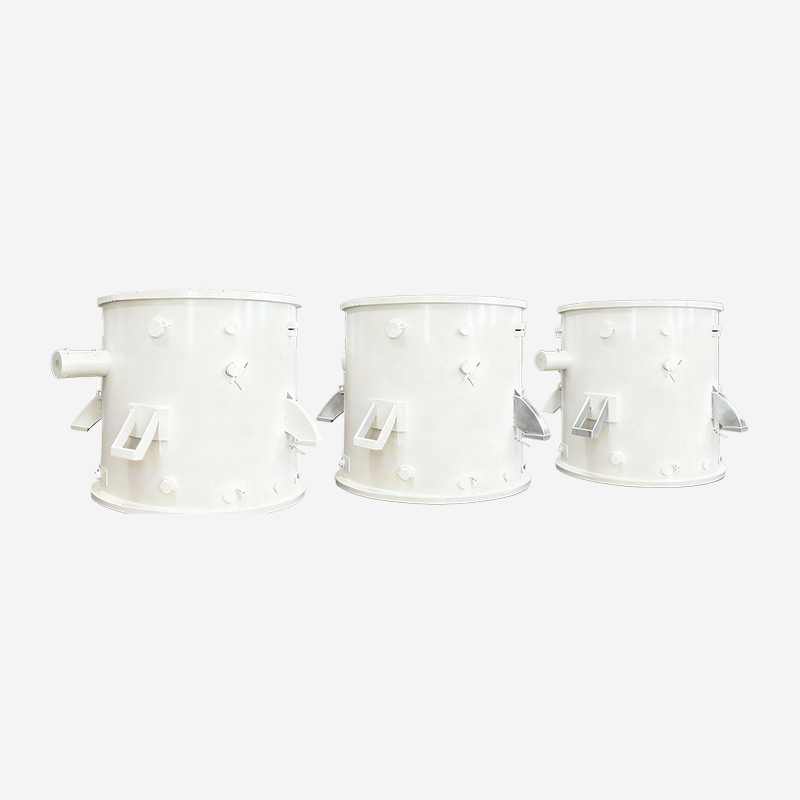
ফাইবার অপটিক প্রিফর্ম উত্পাদনে জমা এবং সিন্টারিংয়ের জন্য তৈরি, রাসায়নিক ক্ষয়কে উচ্চ প্রতিরোধের...
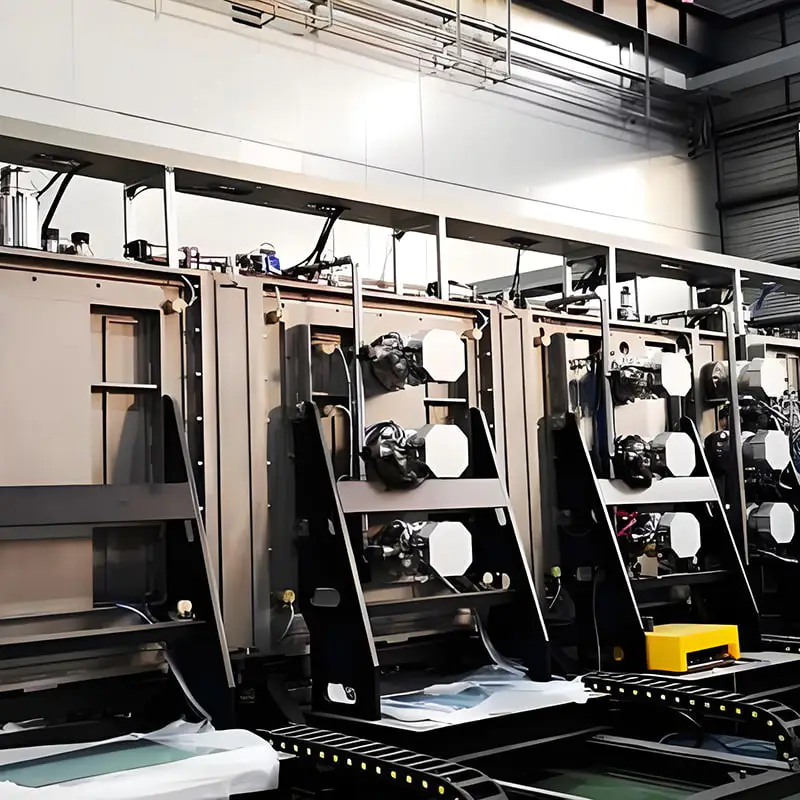
উচ্চ-ভলিউম ইনলাইন উত্পাদনের জন্য ডিজাইন করা হয়েছে, অবিচ্ছিন্ন উপাদান প্রবাহ এবং বহু-স্তর আবরণকে ...
একসাথে উদ্ভাবন করতে প্রস্তুত? আমাদের বিশেষজ্ঞদের সাথে যোগাযোগ করুন।
আমাদের সাথে যোগাযোগ করুন
Address: 288 শান্ডে রোড, শানিয়াং টাউন, জিনশান জেলা, সাংহাই, চীন TEL/WhatsApp:মোবাইল টার্মিনাল